Telefone
 Email


- Trofeos y sostenibilidad
Impressão UV em acrílico de grande espessura: controlo da altura e eletricidade estática
Imprimir em PMMA de 20 a 30 mm com uma impressora UV de mesa plana concentra dois problemas que degradam a nitidez: a altura real da peça não é a nominal e o material acumula carga eletrostática. Ambos atuam sobre o mesmo ponto: a trajetória da gota entre o bico e a superfície.
Este artigo explica a origem física de cada problema, os métodos habituais para os controlar e um protocolo de trabalho aplicável a qualquer equipamento UV de mesa plana.
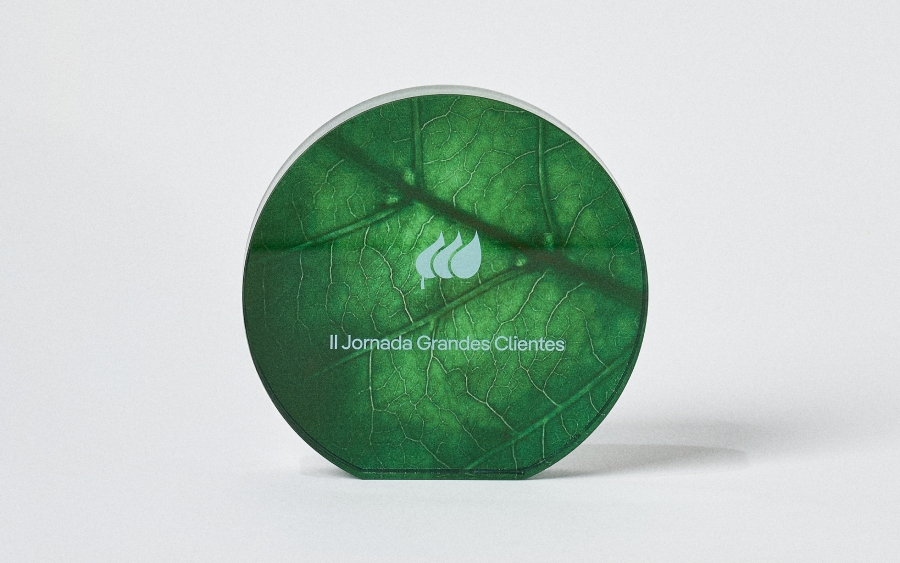
Na Sustain Awards fabricamos troféus em acrílico e personalizamo-los através de impressão direta UV. A preparação do ficheiro de design para essa impressão está explicada no nosso guia de impressão UV em troféus em acrílico.
Índice
- 1. Porque é que o acrílico espesso é um substrato difícil
- 2. Problema 1: variação de espessura e deteção da altura
- 3. Problema 2: eletricidade estática
- Diagnóstico rápido: do sintoma à causa
- 4. Ajustes de impressão complementares
- 5. Protocolo integrado
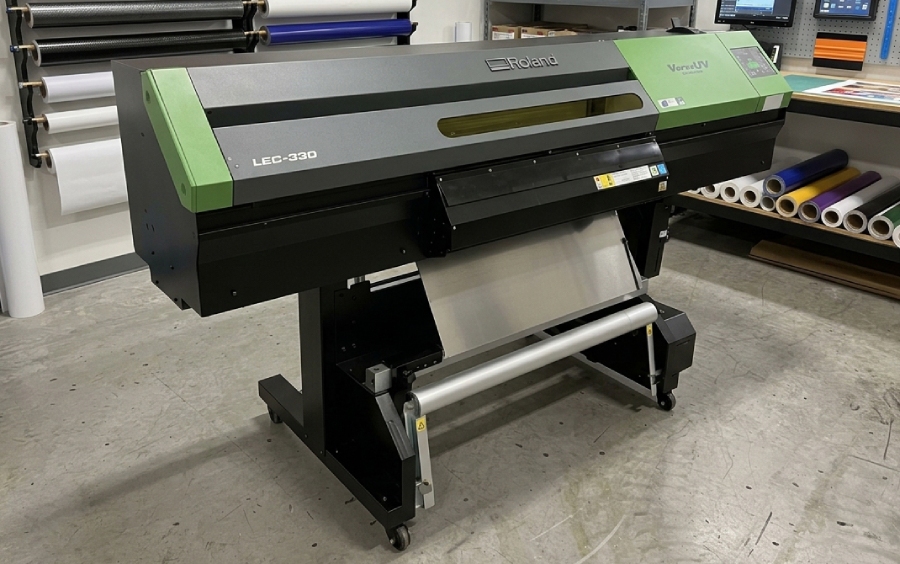
- 6. Fabricantes de referência
- Medir, neutralizar, fixar: a ordem que dá nitidez em acrílico espesso
- Perguntas frequentes
1. Porque é que o acrílico espesso é um substrato difícil
O acrílico espesso é um substrato difícil porque a sua espessura real varia e porque acumula carga eletrostática. A tabela resume cada característica e a respetiva consequência.
| Característica do PMMA espesso | Consequência na impressão |
|---|---|
| Tolerância de espessura ampla, sobretudo no vazado | Distância cabeça-superfície variável de peça para peça |
| Transparência ótica | Os sensores óticos de altura e anticolisão não detetam a superfície |
| Isolante elétrico de elevada resistividade | Acumula carga |
| Película protetora de fábrica | A sua remoção gera carga eletrostática |
| Superfície brilhante e transparente | Reflexão e condução de luz UV para a cabeça |
| Sensível a solventes, especialmente o extrudido ou as arestas cortadas a laser | Risco de microfissuras (crazing) ao limpar com álcool |
2. Problema 1: variação de espessura e deteção da altura
2.1 Origem da variação
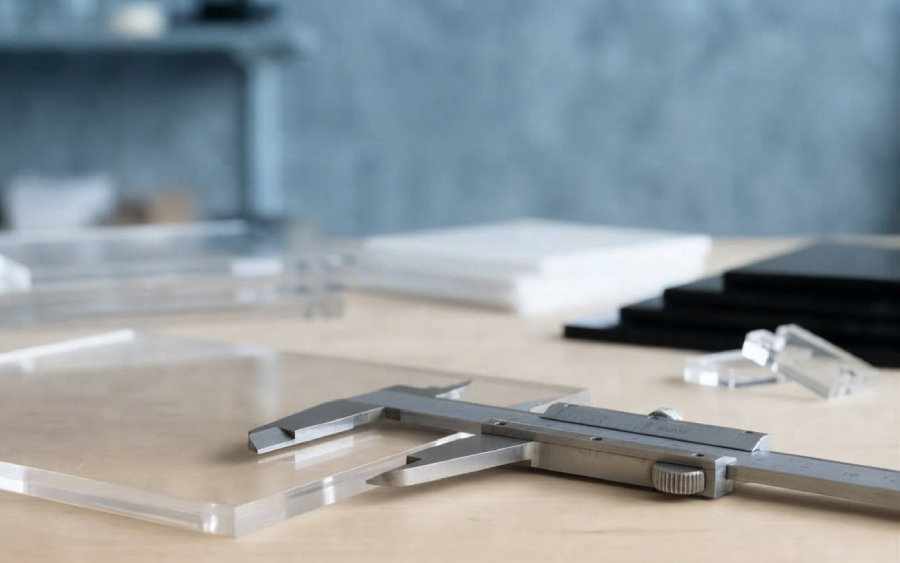
O acrílico de 25 mm é quase sempre vazado (cast). O vazamento entre vidros produz placas com tolerâncias de espessura bastante mais amplas do que as do extrudido, tanto entre placas como dentro da mesma placa. Uma variação de ±1 a ±2 mm em 25 mm é habitual e está dentro da norma.
| Tipo de variação | Descrição | Correção |
|---|---|---|
| Entre peças | Cada peça tem uma espessura diferente, mas é plana | Classificação por espessura, altura por lote, calços |
| Dentro da peça | Forma de cunha ou planeza irregular | Nivelamento com calços sob o lado mais baixo |
2.2 Porque falha o sensor com acrílico transparente
Os sensores óticos falham com acrílico transparente porque o feixe atravessa o material em vez de se refletir na superfície. A tabela compara quatro sistemas.
| Sistema | Função | Comportamento com PMMA transparente |
|---|---|---|
| Palpador de contacto | Mede a altura ao tocar na peça | Funciona, mas pode falhar em arestas biseladas ou polidas e marcar a superfície |
| Laser ou sensor ótico por reflexão (triangulação) | Mede a altura ou deteta obstáculos | Falha: o feixe atravessa o material e lê a mesa, ou não recebe retorno |
| Barreira ótica horizontal (anticolisão) | Deteta objetos que sobressaem do plano de impressão | Deteção irregular: o acrílico deixa passar parte do feixe |
| Guia laser de posicionamento | Referência visual de origem | Difícil de ver sobre superfície transparente |
O resultado é duplo: a máquina mede mal a altura e define um gap errado, ou não protege a cabeça de uma peça mais alta do que o esperado.
Risco de colisão: quando a espessura real excede a medida
Um gap menor melhora a nitidez, mas reduz a margem perante um troféu mais alto do que o previsto.
2.3 O que acontece à qualidade quando o gap aumenta
O gap (ou distância cabeça-superfície) é a separação entre a placa de bicos e a superfície a imprimir.
A gota sai do bico a cerca de 6 a 8 m/s enquanto o carro se desloca. Durante o voo, conserva a velocidade horizontal do carro, pelo que aterra deslocada:
d = g \cdot \frac{v_{carro}}{v_{gota}}
A calibração bidirecional compensa esse deslocamento para um gap concreto. Se o gap real mudar, as passagens de ida e volta ficam desalinhadas:
\varepsilon_{bidi} \approx 2 \cdot \Delta g \cdot \frac{v_{carro}}{v_{gota}}
Exemplo indicativo: carro a 1 m/s, gota a 6 m/s e Δg de 1,2 mm resultam num erro de cerca de 0,4 mm, equivalente a cerca de 9 pontos a 600 dpi. Visualmente: contornos duplos, texto engrossado e perda de definição nas linhas finas.
Além disso, quanto maior o gap:
- As gotas satélite, mais lentas do que a principal, aterram mais longe: halo e névoa à volta do motivo.
- A gota fica mais exposta a correntes de ar e a campos eletrostáticos.
- Aumenta a névoa de tinta, que pode curar sobre a placa de bicos.
O gap é a variável de maior impacto na nitidez. A referência habitual é trabalhar em torno de 1 mm.
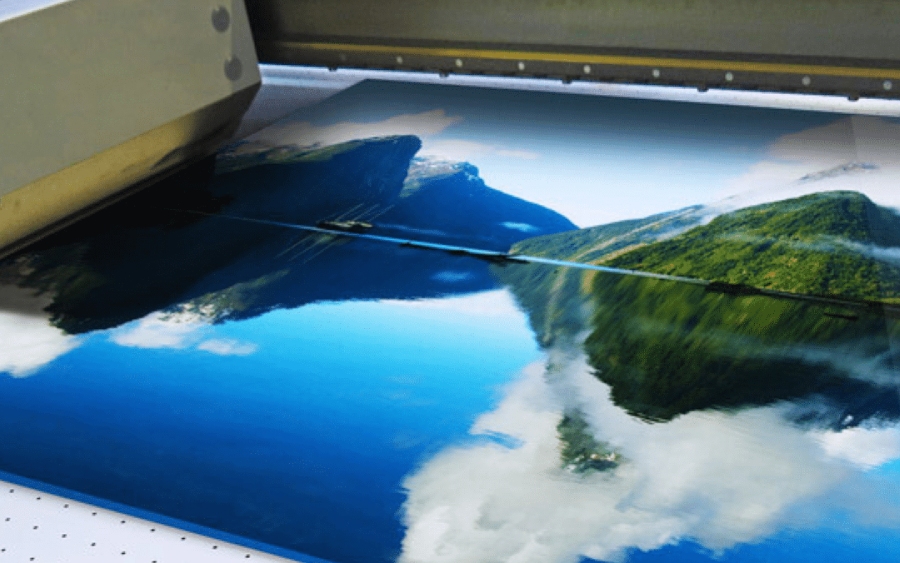
2.4 Métodos habituais
| Método | Aplicação | Vantagens | Limitações |
|---|---|---|---|
| Fita opaca no ponto de medição | Fita de cor ou de pintor onde mede o sensor ótico; retirar antes de imprimir | Custo nulo, recomendação habitual dos fabricantes | Apenas para sensores óticos; manuseamento adicional |
| Película protetora opaca ao medir | Medir com a película colocada e retirá-la depois | Sem material adicional | A película transparente não serve; retirá-la gera estática |
| Bloco de referência opaco | Bloco maquinado (alumínio, POM) de altura conhecida junto à peça; medir sobre o bloco e aplicar a diferença | Repetível e preciso | Exige medir a peça real com paquímetro |
| Altura manual | Introduzir a espessura ou baixar a cabeça manualmente até ao gap pretendido | Independente do sensor | Depende do operador; risco se o valor for errado |
| Medição prévia com micrómetro ou paquímetro | Medir cada peça em 3 a 5 pontos e registar o máximo | Base de tudo o resto | Mão de obra |
| Classificação por espessura | Agrupar as peças em faixas de 0,2 a 0,3 mm e ajustar a altura por lote | Reduz o Δgap real a valores desprezáveis | Exige volume suficiente por faixa |
| Calços (shims) calibrados | Sob peças finas para igualar a face superior; sob o lado mais baixo em peças em cunha | Permite lotes mistos com um único gap | A peça não deve oscilar |
| Gabarito (jig) de posicionamento | Gabarito fresado ou cortado, mais baixo do que a peça, com encaixes | Registo repetível, fixação lateral | Fabrico inicial |
| Gap referido ao ponto mais alto | Fixar a altura sobre a peça ou zona mais alta do lote | Elimina o risco de colisão | As zonas mais baixas são impressas com maior gap |
| Reajuste automático da altura | Opção de alguns equipamentos que recalcula a altura se detetar contacto | Evita paragens | Não melhora a qualidade, apenas a continuidade |
| Recalibração bidirecional ao gap de trabalho | Repetir a calibração das passagens com o gap real do lote | Corrige o desalinhamento | Só é útil se o gap for estável dentro do lote |
| Impressão unidirecional | Imprimir apenas numa direção | Elimina o erro bidirecional | Tempo aproximadamente duplo |
| Espessura calibrada ou maquinada | Placas de espessura calibrada, ou aplainadas | Elimina o problema pela raiz | Custo de material ou de processo |
3. Problema 2: eletricidade estática
3.1 Origem da carga
O PMMA é um isolante: a carga fica na superfície e não se descarrega por contacto com uma mesa ligada à terra.
| Fonte | Nível de risco |
|---|---|
| Remoção da película protetora | Muito alto: separação rápida de superfícies (efeito triboelétrico), cargas de vários kV |
| Limpeza com pano seco | Alto |
| Ambiente seco (HR baixa, aquecimento, inverno) | Alto: multiplica as restantes fontes |
| Manuseamento com luvas sintéticas | Médio |
| Fluxo de ar da mesa de vácuo ou da extração | Baixo a médio |
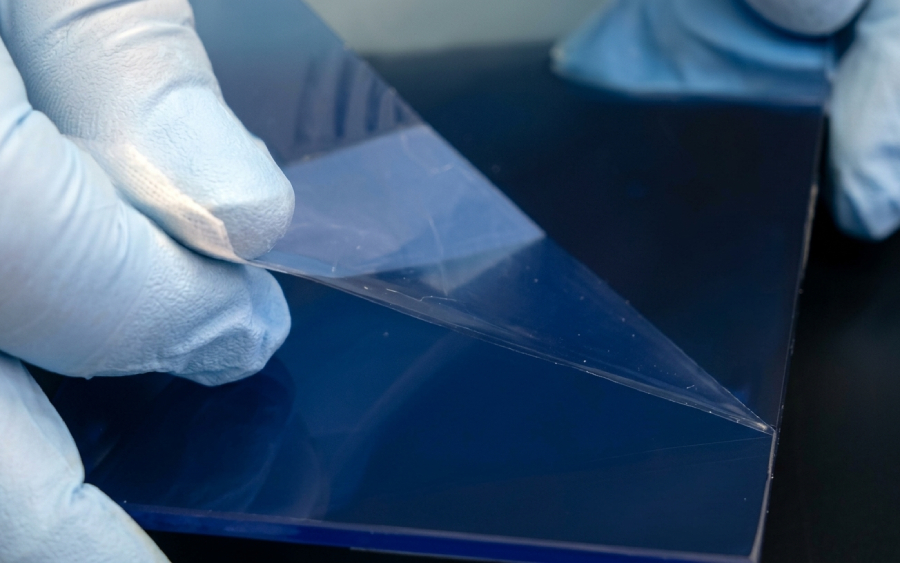
3.2 Efeito sobre a gota
As gotas de tinta UV têm apenas alguns picolitros e podem transportar carga própria. O campo eletrostático da peça atrai-as ou desvia-as durante o voo:
- Névoa ou overspray fora do motivo.
- Contornos esbatidos e texto com halo.
- Satélites deslocados.
- Pior nas arestas e nos cantos, onde o campo se concentra.
- Pior com gotas pequenas.
- Atração de pó, que fica encapsulado sob a tinta.
- Névoa que recua em direção à cabeça (ver 2.3).
Gap e estática potenciam-se mutuamente: a estática tolerável a 1 mm de gap pode tornar-se visível a 2,2 mm.
3.3 Medir antes de atuar
Um medidor de campo eletrostático portátil permite saber se a peça está carregada, verificar o ionizador e detetar que operação gera a carga. Como referência de trabalho habitual em impressão, procura-se manter a superfície abaixo de ±1 kV.
3.4 Métodos habituais
| Método | Aplicação | Vantagens | Limitações |
|---|---|---|---|
| Barra ionizadora (AC ou DC pulsada) | No carro, no pórtico ou na zona de carga | Neutraliza a carga em isolantes | Limpeza periódica dos emissores; a DC pulsada rende mais a distâncias maiores |
| Pistola ou soprador ionizado | Durante a remoção da película e antes de carregar a peça | Neutraliza e elimina o pó em simultâneo | O fluxo de ar não deve atuar durante a impressão |
| Remoção lenta da película | Descolar devagar, com ângulo baixo, sob ar ionizado | Reduz a carga na origem | Exige disciplina do operador |
| Repouso após retirar a película | Deixar a peça alguns minutos, idealmente sob ionizador | Custo nulo | Insuficiente, por si só, em ambiente seco |
| Humidade relativa de 40 a 60 % | Humidificador e higrómetro; ideal em torno de 50 % | Reduz a geração de carga em todo o processo | Não neutraliza cargas já geradas; evitar condensação |
| Ligação à terra da mesa, da máquina e do operador | Mesa e estrutura ligadas à terra; pulseira ou calçado dissipativo | Evita a acumulação em partes condutoras | Só atua sobre partes condutoras |
| Limpadores antiestáticos | Aplicados com pano antiestático, sem pulverizar | Neutralização temporária | Resíduo tensioativo que pode reduzir a aderência |
| Álcool isopropílico | Limpeza de gordura e pó | Elimina contaminantes | Não é antiestático; microfissuras em extrudido e arestas cortadas a laser |
| Panos antiestáticos ou microfibra húmida | Limpeza final | Menos carga do que um pano seco | Apenas reduz, não neutraliza |
3.5 Erros frequentes
- Confiar na ligação à terra da mesa para descarregar o acrílico.
- Retirar a película na mesa de impressão, mesmo antes de imprimir.
- Limpar com ar comprimido não ionizado: carrega ainda mais a peça.
- Aplicar antiestáticos sem validar a aderência.
- Ativar o ionizador apenas durante a impressão e não na preparação.


Levamos a impressão UV ao acrílico
Nitidez e personalização em cada detalhe
Descubra os nossos troféus em acrílicoDiagnóstico rápido: do sintoma à causa
A tabela relaciona sintomas de impressão com a respetiva causa provável.
| Sintoma | Causa provável |
|---|---|
| Contornos duplos ou texto engrossado | Gap diferente do calibrado (desalinhamento bidirecional) |
| Halo ou névoa à volta do motivo | Gotas satélite por gap elevado, estática ou ambos |
| Contornos mais esbatidos nas arestas e nos cantos | Campo eletrostático concentrado |
| Pontos de pó sob a tinta | Atração eletrostática do pó |
| Nitidez diferente entre troféus do mesmo lote | Variação de espessura entre troféus sem compensar |
| Uma zona do troféu mais nítida do que outra | Troféu em cunha ou planeza irregular |
| Microfissuras após a limpeza | Álcool sobre acrílico extrudido ou arestas cortadas a laser |
| Tinta curada na placa de bicos | Névoa de tinta por gap elevado, estática ou ambos |
| Cabeça que embate no troféu | Espessura real superior à medida; sensor ótico sem leitura |
| Perda de aderência após a limpeza | Resíduo de limpador antiestático |
4. Ajustes de impressão complementares
Com a altura e a estática controladas, estes ajustes reduzem o erro residual.
| Ajuste | Efeito | Custo |
|---|---|---|
| Menor velocidade do carro | Reduz o deslocamento da gota e dos satélites | Maior tempo |
| Mais passagens | Menos tinta por passagem, melhor definição dos contornos | Maior tempo |
| Gota de maior tamanho (cabeças de escala de cinzentos) | Gotas mais pesadas, menos sensíveis ao campo e ao ar | Menor detalhe em degradês finos |
| Cura intermédia (pin curing) ajustada | Limita a expansão da gota em superfície lisa | Ajuste por tinta |
| Mascaragem das arestas | Reduz a luz UV que o acrílico conduz para a cabeça | Preparação extra |
| Base escura ou opaca sob a peça | Evita a reflexão UV a partir da mesa e facilita o registo visual | Baixo |
| Impressão no verso (face posterior) | Protege a tinta e dá profundidade; exige imagem em espelho e ordem das camadas invertida | Preparação do ficheiro |
5. Protocolo integrado
| Passo | Ação |
|---|---|
| 1 | Oficina entre 40 e 60 % de humidade relativa, verificada com higrómetro |
| 2 | Medir a espessura de cada peça, registar o máximo e o mínimo e classificar por faixas |
| 3 | Retirar a película devagar sob ar ionizado |
| 4 | Limpar com pano antiestático; álcool apenas se for compatível com o tipo de acrílico |
| 5 | Posicionar com gabarito e nivelar com calços, com a face a imprimir paralela à mesa |
| 6 | Medir a altura sobre fita opaca ou bloco de referência, nunca sobre acrílico nu com sensor ótico |
| 7 | Definir o gap no mínimo seguro sobre o ponto mais alto da faixa |
| 8 | Verificar a carga com medidor de campo; ionizar se exceder o limiar |
| 9 | Recalibrar em bidirecional se a faixa mudar, ou imprimir em unidirecional em trabalhos críticos |
| 10 | Teste de aderência por lote de material ou de limpador |
6. Fabricantes de referência
Os sistemas de medição de altura, anticolisão e ionização variam consoante o fabricante e o modelo. Convém confirmar com cada fabricante que tipo de sensor utiliza o equipamento e se oferece ionizador integrado ou opcional.
| Categoria | Segmento | Principais fabricantes |
|---|---|---|
| Impressoras UV de mesa plana | Compactas e de secretária | Roland DG, Mimaki, Epson, Mutoh |
| Impressoras UV de mesa plana | Grande formato e produção | Canon (Arizona), EFI, Durst, swissQprint, Agfa, Fujifilm, Vanguard |
| Controlo de estática | Barras ionizadoras, sopradores e pistolas | Simco-Ion, Meech, Keyence, Fraser, Haug |
| Controlo de estática | Medidores de campo eletrostático | Simco-Ion, Meech, Keyence, Fraser |
Levamos a impressão UV ao acrílico
Nitidez e personalização em cada detalhe
Descubra os nossos troféus em acrílicoMedir, neutralizar, fixar: a ordem que dá nitidez em acrílico espesso
A impressão UV em acrílico de grande espessura depende de medir cada troféu e neutralizar a sua carga antes de fixar o gap.
Dois limiares ajudam a decidir quanto controlo é necessário. Com uma variação de espessura inferior a ±0,3 mm por lote, o gap fixado sobre o ponto mais alto praticamente não degrada a nitidez. Se, depois de ionizar e fixar o gap mínimo, persistirem as gotas satélite, a causa não é a estática: rever os bicos e a calibração bidirecional.